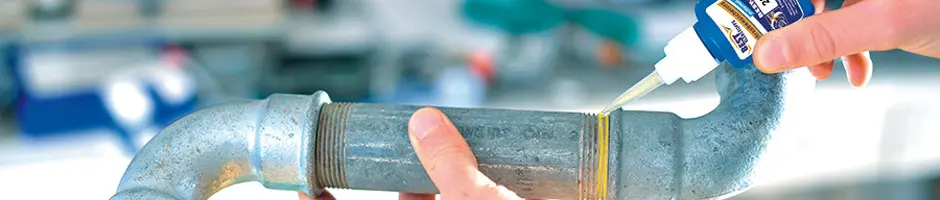
Надеждното уплътняване на тръбни и резбови съединения е важно при хидравлични, пневматични, газови и различни индустриални системи.
Течът през резбово съединение може да доведе до:
- загуба на работна среда;
- спад на налягането;
- замърсяване;
- необходимост от ремонт;
- престой на оборудването;
- проблеми с надеждността на системата.
За такива приложения BEST Klebstoffe предлага специализирани анаеробни уплътнители от серията BEST-MK.
Гамата включва продукти с различна:
- якост;
- вискозитет;
- допустима хлабина;
- максимален размер на резбата;
- температурна устойчивост;
- област на приложение.
Сред тях има решения за стандартни метални тръбни резби, хидравлични системи, пасивни повърхности, DVGW приложения, PTFE-базирани продукти и специализирано решение за високи температури.
Но няма един универсален BEST-MK уплътнител за всички тръбни съединения.
Правилният избор започва от реалните условия:
резба → материал → хлабина → налягане → работна среда → температура → необходима якост → вискозитет → демонтаж → подходящи BEST кандидати → изпитване
Как работят анаеробните уплътнители за тръбни резби?
BEST-MK са еднокомпонентни анаеробни продукти.
Докато материалът е изложен на въздух, той остава течен. След нанасяне и сглобяване на подходящите метални резбови компоненти достъпът на кислород в резбовата зона се ограничава.
При подходящи условия започва втвърдяването.
Практически процесът може да бъде представен така:
нанасяне → сглобяване → ограничаване на кислорода → втвърдяване → уплътняване
Течният продукт запълва пространствата между резбите и след втвърдяване образува уплътнение в резбовата зона.
Технологията е особено подходяща за метални резбови съединения, но конкретният продукт трябва да бъде съобразен с материалите, геометрията и условията на работа.
Защо тръбното резбово съединение може да започне да пропуска?
Преди да бъде избран уплътнител, трябва да се установи защо съединението пропуска.
Възможните причини включват:
- неподходящ уплътнител;
- неправилно нанесено количество;
- замърсени резби;
- масло или грес върху повърхностите;
- повредена резба;
- прекалено голяма хлабина;
- неподходящ материал;
- недостатъчно втвърдяване;
- пасивна метална повърхност;
- прекалено ранно подаване на налягане;
- температура извън допустимия диапазон;
- неподходящ продукт за конкретната работна среда.
Затова при проблем не трябва автоматично просто да се добавя още уплътнител.
Вижте практическото ръководство Резбовото съединение пропуска масло – причини и решения.
Анаеробен уплътнител или традиционен метод?
За тръбни резби се използват различни технологии за уплътняване.
Сред тях могат да бъдат:
- PTFE лента;
- уплътнителни пасти;
- други специализирани материали;
- анаеробни уплътнители.
BEST-MK използва различен принцип: течният продукт се разпределя в резбовата зона и след сглобяване се втвърдява.
В зависимост от конкретния продукт това позволява:
- запълване на пространствата между резбите;
- уплътняване на резбовата зона;
- еднокомпонентно нанасяне;
- избор между различни класове якост;
- избор според размера на резбата;
- различни вискозитети;
- специализирани решения за хидравлика;
- продукти за пасивни повърхности;
- DVGW-сертифицирани решения;
- високотемпературни приложения.
Това не означава, че анаеробният продукт автоматично е най-подходящият метод за всяка система. Изборът трябва да бъде направен според конкретното приложение.
Какво трябва да знаем преди избора?
За правилна предварителна селекция са необходими няколко основни параметъра.
| Параметър | Защо е важен |
|---|---|
| Тип и размер на резбата | продуктите имат различни ограничения |
| Материал на двата компонента | влияе върху анаеробното втвърдяване |
| Хлабина | трябва да бъде в допустимия диапазон |
| Работно налягане | особено важно при хидравлика и пневматика |
| Работна среда | масло, въздух, газ или друга среда |
| Минимална и максимална температура | определя температурните изисквания |
| Необходима якост | влияе върху фиксирането и демонтажа |
| Вискозитет | влияе върху нанасянето и поведението в резбата |
| Необходим бъдещ демонтаж | важен при сервизируеми компоненти |
| Активна или пасивна повърхност | може да промени скоростта на втвърдяване |
| Сертификационни изисквания | важни при определени системи |
| Производствен процес | определя времето и начина на нанасяне |
Когато тези параметри не са известни, конкретен BEST-MK продукт не трябва да се избира само по номер или цвят.
Основни BEST-MK уплътнители за тръбни резби
Гамата включва различни продукти за различни технически задачи:
| BEST-MK | Якост | Вискозитет | Макс. резба | Основна особеност |
|---|---|---|---|---|
| MK 2138 | ниска | 7 000 mPa·s | R3″ | метални тръбни резби |
| MK 2141 | ниска | 70 000 mPa·s | R3″ | PTFE |
| MK 2226 | средна | 500 mPa·s | R3/4″ | хидравлични системи |
| MK 2235 | средна | 2 500 mPa·s | R3″ | DVGW |
| MK 2236 | средна | 4 000 mPa·s | R3″ | пасивни/неактивни повърхности с активатор |
| MK 2238 | средна | 8 000 mPa·s | R3″ | DVGW |
| MK 2241 | средна | 50 000 mPa·s | R3″ | PTFE |
| MK 2255 | средна | 500 000 mPa·s | R3″ | висок вискозитет, DVGW |
| MK 2332 | висока | 3 000 mPa·s | R3″ | гъвкав, пластмасови тръби с Aktiv A |
| MK 2336 | висока | 4 000 mPa·s | R3″ | пасивни/неактивни повърхности без активатор |
| MK 2338 | висока | 5 000 mPa·s | R3″ | хидравлични системи, до 65 bar |
| MK 2535 | висока | 5 000 mPa·s | R2″ | високи температури до +220°C |
Таблицата служи за предварителна ориентация, а не за автоматичен окончателен избор.
Преди използване трябва да бъде проверена актуалната техническа документация на конкретния BEST-MK продукт.
BEST-MK 2138 – нискоякостно уплътняване
BEST-MK 2138 е високовискозен анаеробен уплътнител за метални тръбни резби.
Основни характеристики:
- ниска якост;
- вискозитет 7 000 mPa·s;
- резби до R3″;
- хлабина 0,1–0,25 mm;
- време за фиксиране 5–15 min;
- пълно втвърдяване 12 h;
- температурен диапазон -55 до +150°C.
Ниската якост може да бъде важна при приложения, при които бъдещият демонтаж е част от сервизната стратегия.
BEST-MK 2141 – нискоякостно PTFE решение
BEST-MK 2141 е друг представител на нискоякостните решения за тръбни резби.
Вискозитетът му е значително по-висок – около 70 000 mPa·s, а продуктът е на PTFE основа.
Това показва защо продукти с еднакъв клас якост не трябва автоматично да се разглеждат като взаимозаменяеми.
BEST-MK 2226 – за определени хидравлични приложения
BEST-MK 2226 се отличава с нисък вискозитет – около 500 mPa·s, и е предназначен за определени хидравлични приложения.
Максималният посочен размер на резбата е R3/4″.
Това е съществена разлика спрямо много от останалите продукти в групата, които са предназначени за резби до R3″.
При хидравлика трябва да бъдат известни:
- размерът на резбата;
- налягането;
- работната течност;
- температурата;
- материалите;
- изискванията към демонтажа.
BEST-MK 2235 – средна якост и DVGW
BEST-MK 2235 е средноякостен високовискозен уплътнител за метални тръбни резби.
Основни параметри:
- вискозитет 2 500 mPa·s;
- тиксотропен;
- максимална резба R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 2–10 min;
- пълно втвърдяване 12 h;
- температурен диапазон -55 до +150°C.
За продукта е посочена DVGW сертификация.
При приложение, при което сертификатът е техническо или нормативно изискване, трябва да бъде проверен актуалният сертификат и точният му обхват.
BEST-MK 2236 – пасивни и неактивни повърхности
BEST-MK 2236 е предназначен за метални тръбни резби и приложения с пасивни или неактивни повърхности, при които се използва активатор.
Основни параметри:
- средна якост;
- вискозитет 4 000 mPa·s;
- резби до R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 2–6 min;
- пълно втвърдяване 8 h;
- температурен диапазон -55 до +150°C.
Това е пример защо материалът на резбата трябва да бъде известен преди избора на уплътнител.
BEST-MK 2238 – DVGW решение с по-висок вискозитет
BEST-MK 2238 е средноякостен, високовискозен уплътнител за метални тръбни резби.
Основни параметри: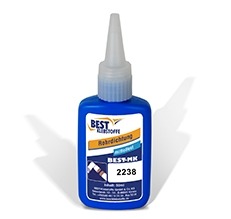
- вискозитет 8 000 mPa·s;
- максимална резба R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 5–15 min;
- пълно втвърдяване 12 h;
- температурен диапазон -55 до +150°C.
За продукта е посочена DVGW сертификация.
Отново, ако сертификацията е част от критериите на проекта, трябва да бъде проверена актуалната документация и обхватът на одобрението.
BEST-MK 2241 – високовискозен PTFE уплътнител
BEST-MK 2241 е средноякостен високовискозен уплътнител на PTFE основа.
Основни параметри: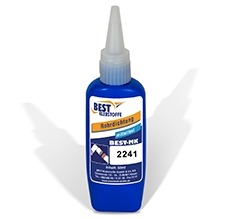
- вискозитет 50 000 mPa·s;
- тиксотропен;
- резби до R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 5–15 min;
- пълно втвърдяване 12 h;
- температурен диапазон -55 до +150°C.
Високият вискозитет е важна характеристика при нанасянето, но сам по себе си не определя дали продуктът е правилният избор.
BEST-MK 2255 – много висок вискозитет
BEST-MK 2255 се отличава с много висок вискозитет – приблизително 500 000 mPa·s.
Основни параметри: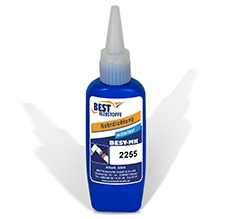
- средна якост;
- тиксотропен;
- резби до R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 2–10 min;
- пълно втвърдяване 12 h;
- температурен диапазон -55 до +150°C.
За продукта е посочена и DVGW сертификация.
Високият вискозитет е важен при приложения, при които материалът трябва да остане стабилно в зоната на нанасяне.
BEST-MK 2332 – специализирано решение за пластмасови тръби
BEST-MK 2332 е специфичен продукт в групата.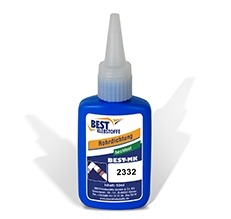
Той е описан като:
- високоякостен;
- средновискозен;
- гъвкав;
- предназначен за пластмасови тръби с Aktiv A.
Посоченият вискозитет е около 3 000 mPa·s, а максималният размер на резбата е R3″.
Това приложение не трябва автоматично да се приравнява към стандартното анаеробно уплътняване на метални тръбни резби.
При пластмаси задължително трябва да бъдат проверени конкретният материал, конструкцията и актуалните указания на производителя.
BEST-MK 2336 – пасивни повърхности без отделен активатор
BEST-MK 2336 е високоякостен продукт, предназначен и за определени пасивни и неактивни повърхности без отделен активатор.
Основни параметри:
- вискозитет 4 000 mPa·s;
- резби до R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 4–10 min;
- пълно втвърдяване 8 h;
- температурен диапазон -55 до +150°C.
Това може да бъде важно при производствени процеси, при които използването на отделен активатор не е желателно.
BEST-MK 2338 – специализиран за хидравлични системи
BEST-MK 2338 е високоякостен анаеробен уплътнител, предназначен за хидравлични приложения.
Основни параметри: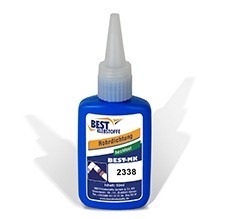
- вискозитет 5 000 mPa·s;
- тиксотропен;
- максимална резба R3″;
- хлабина 0,1–0,25 mm;
- фиксиране 3–10 min;
- пълно втвърдяване 8 h;
- температурен диапазон -55 до +150°C.
В продуктовата информация е посочено налягане до 65 bar.
Тази стойност не трябва да се пренася автоматично към други BEST-MK продукти или към всяка възможна конструкция.
При реално хидравлично приложение трябва да бъдат разгледани заедно:
налягане + температура + резба + материал + хлабина + работна течност + конструкция
BEST-MK 2535 – за високи температури
BEST-MK 2535 е специализирано високоякостно решение за тръбни резби, изложени на висока температура.
Основни параметри:
- вискозитет 5 000 mPa·s;
- максимална резба R2″;
- хлабина 0,1–0,25 mm;
- фиксиране 5–15 min;
- пълно втвърдяване 24 h;
- температурен диапазон -60 до +220°C.
Важно е обаче да не се избира MK 2535 само защото има най-висока температурна стойност.
Трябва да бъдат отчетени:
- реалната максимална температура;
- продължителността на температурното натоварване;
- температурните цикли;
- материалите;
- налягането;
- работната среда;
- размерът на резбата;
- необходимостта от демонтаж.
Хлабината и вискозитетът трябва да се разглеждат заедно
При тръбните резби вискозитетът се различава значително между отделните BEST-MK продукти.
Например гамата включва продукти от приблизително 500 mPa·s до 500 000 mPa·s.
Това не означава:
по-вискозен = по-добър
или
по-течен = по-добър.
Вискозитетът трябва да бъде съобразен с:
- геометрията;
- размера на резбата;
- хлабината;
- начина на нанасяне;
- производствения процес.
Затова вискозитетът и хлабината трябва да се разглеждат като свързани параметри.
Какво означава тиксотропен?
При някои BEST-MK продукти е посочено тиксотропно поведение.
Практически това е важно за начина, по който продуктът се държи при нанасяне и сглобяване.
При резбови приложения материалът трябва:
- да може да бъде нанесен контролирано;
- да се разпредели в резбовата зона;
- да не се стича ненужно;
- да остане там, където е необходим.
Затова при сравнение не трябва да се гледа само числото за вискозитета, а и характеристиките и предназначението на конкретния продукт.
Налягането е критичен параметър
При хидравлични и пневматични системи налягането трябва да бъде известно още в началото на техническия избор.
Не е достатъчно да знаем само:
„Това е хидравлична връзка.“
Трябва да знаем:
- нормалното работно налягане;
- максималното налягане;
- възможните пикове;
- температурата;
- работната среда;
- размерите и типа на резбата.
BEST-MK 2338 например е описан за хидравлични приложения с посочено налягане до 65 bar, но тази характеристика не трябва да се приема като универсална стойност за цялата серия.
Работната среда също трябва да бъде известна
Уплътнителят може да бъде използван в системи с различни работни среди.
Затова при запитване трябва да бъде уточнено дали през съединението преминава например:
- хидравлично масло;
- сгъстен въздух;
- газ;
- вода;
- друга технологична среда.
Съвместимостта не трябва да се предполага само защото продуктът е „уплътнител за резби“.
За конкретната работна среда трябва да бъде проверена актуалната техническа документация.
Пасивни и неактивни метални повърхности
Материалът на резбовите компоненти влияе върху анаеробното втвърдяване.
При някои пасивни метални повърхности реакцията може да протича по-бавно.
В гамата има различни подходи:
- MK 2236 – за определени пасивни/неактивни повърхности с активатор;
- MK 2336 – за определени пасивни/неактивни повърхности без отделен активатор.
Когато е необходим активатор, вижте BEST-Aktiv A – активатор за анаеробните лепила BEST-MK.
Активаторът не трябва автоматично да се използва при всяко анаеробно приложение.
Подготовка на резбите
Правилният продукт не може да компенсира лошо подготвена резба.
Преди нанасяне трябва да бъдат отстранени:
- масло;
- грес;
- прах;
- метални частици;
- остатъци от стар уплътнител;
- други производствени замърсявания.
За цялостен преглед вижте Почистващи препарати, активатори и праймери BEST Klebstoffe.
За обезмасляване може да бъде разгледан BEST-Clean 2000.
Как се нанася анаеробният уплътнител?
Общата последователност е:
1. Проверете резбата
Резбовите компоненти трябва да бъдат в подходящо механично състояние.
2. Почистете повърхностите
Отстранете замърсяванията, маслото и остатъците от стар уплътнител.
3. Определете необходимостта от активатор
Това зависи от материала и конкретния BEST-MK продукт.
4. Изберете продукта
Съобразете:
резба + материал + хлабина + налягане + температура + среда + необходима якост
5. Нанесете продукта
Уплътнителят трябва да бъде нанесен в подходящата зона на резбата според указанията за конкретния продукт.
6. Сглобете компонентите
Съединението се сглобява според конструктивните изисквания.
7. Осигурете необходимото време за втвърдяване
Не трябва да се приема, че няколко минути време за фиксиране означават пълно втвърдяване.
8. Натоварете системата след необходимото време
Особено при системи под налягане трябва да бъдат спазени указанията за конкретния продукт и приложение.
Анаеробният уплътнител не се втвърдява – какво да проверим?
Ако материалът остава течен или втвърдяването е значително по-бавно от очакваното, възможните причини включват:
- пасивна повърхност;
- ниска температура;
- замърсяване;
- прекалено голяма хлабина;
- неподходящ продукт;
- неправилна подготовка;
- необходимост от активатор;
- несъвместима геометрия.
Вижте Анаеробното лепило не се втвърдява – 6 основни причини.
Необходим ли е бъдещ демонтаж?
Това е параметър, който често се пропуска.
Ниско-, средно- и високоякостните продукти не трябва да се разглеждат само като:
слабо → добро → най-добро
По-високата якост не означава автоматично по-правилен избор.
При компоненти, които трябва периодично да бъдат:
- обслужвани;
- сменяни;
- разглобявани;
- ремонтирани,
необходимостта от бъдещ демонтаж трябва да бъде част от избора още в началото.
За повече информация вижте Как се премахва анаеробно лепило и се демонтира фиксирано съединение?.
DVGW сертифицирани решения
В гамата BEST-MK има продукти, за които производителят посочва DVGW одобрение или сертификация.
Сред тях са:
- BEST-MK 2235 – за продукта е публикуван отделен DVGW сертификат;
- BEST-MK 2238 – DVGW-регистриран продукт, регистрационен № NG-5146AT0300;
- BEST-MK 2255 – в продуктовата информация на BEST Klebstoffe е посочен като DVGW-certified.
Когато DVGW одобрението е изискване за конкретно приложение, трябва да бъде проверена актуалната документация на производителя, точният обхват на сертификата и условията, за които той е валиден.
Това може да бъде важен критерий при определени газови и други приложения.
Но самото обозначение „DVGW“ не е достатъчно за автоматично одобрение на конкретен проект.
Трябва да бъдат проверени:
- актуалността на сертификата;
- точният продукт;
- приложимият стандарт;
- работната среда;
- размерът на резбата;
- температурата;
- обхватът на сертификацията.
Кой BEST-MK продукт да разгледаме?
Вместо да определяме един продукт само по кратко описание, по-добре е да формираме кандидати за предварително изпитване.
| Условие / задача | BEST-MK кандидати за разглеждане |
|---|---|
| Нискоякостно уплътняване | MK 2138 / MK 2141 |
| Хидравлично приложение | MK 2226 / MK 2338 |
| DVGW изискване | MK 2235 / MK 2238 / MK 2255 |
| PTFE-базирано решение | MK 2141 / MK 2241 |
| Пасивни повърхности с активатор | MK 2236 |
| Пасивни повърхности без отделен активатор | MK 2336 |
| Специфично приложение с пластмасови тръби | MK 2332 + Aktiv A |
| Много висок вискозитет | MK 2255 |
| Висока температура | MK 2535 |
Това са кандидати за техническа оценка, а не автоматична окончателна препоръка.
След първоначалния подбор трябва да бъдат проверени актуалните технически данни и реалните условия на приложението.
Къде се използват анаеробните уплътнители за тръбни резби?
| Индустрия | Типични приложения | Свързана техническа статия |
|---|---|---|
| Помпи, компресори и хидравлика | фитинги, резбови връзки, хидравлични линии | Лепила за помпи, компресори и хидравлика |
| Машиностроене | пневматика, хидравлика, технологични линии | Индустриални лепила за машиностроенето |
| CNC машини | охлаждащи, смазочни, пневматични и хидравлични системи | Индустриални лепила при CNC машини |
| Автомобилна индустрия | технологични и флуидни системи | Лепила в автомобилната индустрия |
| Ремонт и поддръжка | отстраняване на течове и възстановяване на резбови връзки | Индустриални лепила за ремонт и поддръжка |
Конкретният BEST-MK продукт трябва да бъде определен според техническите условия, а не само според индустрията.
Свързани проблеми и решения
| Проблем / задача | Техническо ръководство |
|---|---|
| Резбово съединение пропуска масло | Резбовото съединение пропуска масло – причини и решения |
| Анаеробният продукт не се втвърдява | Анаеробното лепило не се втвърдява – 6 основни причини |
| Необходим е демонтаж | Как се премахва анаеробно лепило и се демонтира фиксирано съединение? |
| Резбово съединение се развива | Резбата се развива – причини и решения |
| Не е ясно коя технология е необходима | Какъв проблем трябва да решите? |
За повече практически казуси вижте Проблеми и решения при индустриалното залепване.
Свързани BEST-MK технологии
Уплътняването на тръбни резби е една от основните технологии в серията BEST-MK.
Разгледайте също:
- BEST – осигурители на резба: пълно техническо ръководство
- BEST – лепила за фланци: анаеробно уплътняване на фланцови съединения
- BEST – лепила за цилиндрични елементи: лагери, втулки, зъбни колела и валове
- Пълно ръководство за анаеробните лепила BEST-MK
Как трябва да протече техническият избор?
Вместо:
„Кое е най-силното лепило за тръбна резба?“
по-надеждният подход е:
1. Определяне на типа и размера на резбата
↓
2. Определяне на материалите
↓
3. Определяне на хлабината
↓
4. Работно и максимално налягане
↓
5. Работна среда
↓
6. Минимална и максимална температура
↓
7. Необходима якост
↓
8. Необходимост от демонтаж
↓
9. Сертификационни изисквания
↓
10. Избор на подходяща BEST-MK технология
↓
11. Определяне на един или няколко продукта за предварително изпитване
↓
12. Практически тест
↓
13. Потвърждаване на продукта
Така изборът се прави според реалната система, а не само според продуктов номер.
Задължително изпитване преди внедряване
Информацията в това ръководство служи за предварителна техническа ориентация.
Преди серийно използване избраният BEST-MK продукт трябва да бъде проверен при реалните:
- материали;
- тип и размер на резбата;
- хлабина;
- работно налягане;
- максимално налягане и пикове;
- работна среда;
- температура;
- състояние на повърхностите;
- начин на почистване;
- начин на нанасяне;
- време за втвърдяване;
- необходимост от бъдещ демонтаж.
Трябва да бъде проверен и актуалният технически лист на конкретния BEST продукт.
При газови, високонапорни, високотемпературни или други критични системи трябва да бъдат проверени и всички приложими нормативни, сертификационни и конструктивни изисквания.
Често задавани въпроси
Кое BEST-MK лепило е подходящо за хидравлична резба?
Не може да се определи само по думата „хидравлика“. BEST-MK 2226 и BEST-MK 2338 са сред продуктите, предназначени за хидравлични приложения, но трябва да бъдат известни размерът на резбата, налягането, температурата, материалите и работната течност.
Има ли BEST-MK за висока температура?
Да. BEST-MK 2535 е специализирано решение за тръбни резби при висока температура и е посочен с температурен диапазон до +220°C. Това не означава, че автоматично е най-подходящият продукт за всяко горещо съединение.
Има ли DVGW-сертифицирани BEST-MK продукти?
В продуктовата информация са посочени BEST-MK 2235, 2238 и 2255. При конкретен проект трябва да бъде проверен актуалният сертификат и неговият обхват.
Какво да използвам при пасивен метал?
Изборът зависи от конкретния материал и продукт. В гамата има решения като MK 2236 за определени пасивни повърхности с активатор и MK 2336 за определени приложения без отделен активатор.
По-високата якост означава ли по-добро уплътняване?
Не. Необходимата якост е само един от параметрите. Трябва да се разглеждат още резбата, хлабината, материалите, налягането, температурата, работната среда и необходимостта от демонтаж.
Защо уплътнителят остава течен извън резбата?
Анаеробният механизъм изисква подходящи условия за втвърдяване между съединените повърхности. Материалът извън сглобената резбова зона може да остане течен. Ако има съмнение за проблем във вътрешната зона, вижте Анаеробното лепило не се втвърдява – 6 основни причини.
Какво да направя, ако резбата вече пропуска масло?
Първо трябва да бъде установена причината за теча, а не просто да се добавя още уплътнител. Вижте Резбовото съединение пропуска масло – причини и решения.
Заключение
BEST-MK предлага широка система от анаеробни решения за уплътняване на тръбни и резбови съединения.
Гамата включва продукти за:
- стандартни метални тръбни резби;
- ниско-, средно- и високоякостни приложения;
- хидравлични системи;
- PTFE-базирано уплътняване;
- пасивни повърхности;
- определени пластмасови приложения;
- DVGW изисквания;
- високи температури.
Но правилният избор не започва с въпроса:
„Кой е най-силният BEST-MK?“
Той започва с:
резба → материал → хлабина → налягане → работна среда → температура → необходима якост → вискозитет → демонтаж → сертификационни изисквания
След това могат да бъдат определени подходящи BEST решения за предварително изпитване.
Окончателният избор трябва да бъде потвърден чрез актуалната техническа документация и практически тест при реалните условия.
AVTECH Adhesives Bulgaria може да съдейства при предварителния технически избор на BEST-MK според резбата, материала, налягането, температурата и работната среда.