При помпи, компресори и хидравлично оборудване надеждността на съединенията е пряко свързана с работата на цялата система.
Теч от резбово съединение, разхлабен болт, движение на лагер в корпуса или неправилно уплътнен фланец могат да доведат до загуба на налягане, замърсяване, престой и необходимост от ремонт.
Затова индустриалните лепила и уплътнители в тези приложения се използват не просто за „залепване“, а за няколко различни технически задачи:
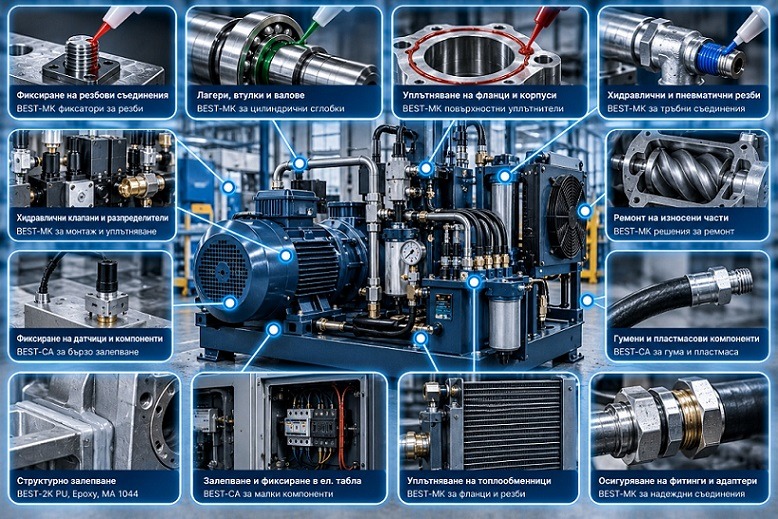
- осигуряване на резби;
- уплътняване на резбови съединения;
- уплътняване на фланци;
- фиксиране на лагери, втулки и валове;
- конструкционно залепване;
- ремонт и поддръжка.
За повечето метални резбови, фланцови и цилиндрични съединения основната технология са анаеробните продукти BEST-MK.
1. Осигуряване на резби срещу саморазвиване
Помпите, компресорите и хидравличните агрегати често работят при вибрации, пулсации, динамични натоварвания и температурни промени.
Това поставя сериозни изисквания към болтовите и винтовите съединения.
Анаеробният фиксатор запълва пространството между металните резби и след втвърдяване ограничава нежеланото саморазвиване.
При избора трябва да бъдат определени:
- размерът на резбата;
- материалът;
- повърхностното покритие;
- необходимата якост;
- температурата;
- необходимостта от последващ демонтаж.
Вижте „Фиксатор за резби – как да изберем ниска, средна или висока якост“.
Ако проблемът вече съществува, вижте „Резбата се развива – причини и решения“.
2. BEST-MK за осигуряване на резби
В серията BEST-MK има различни продукти според необходимата якост, вискозитет, размер на резбата и работни условия.
За предварителна ориентация могат да бъдат разгледани:
| Продукт | Основна характеристика | Техническо ръководство |
|---|---|---|
| BEST-MK 1122 | ниска якост, нисък вискозитет | BEST-MK 1122 |
| BEST-MK 1131 | ниска якост, среден вискозитет | BEST-MK 1131 |
| BEST-MK 1222 | средна якост, нисък вискозитет | BEST-MK 1222 |
| BEST-MK 1226 | средна якост, среден вискозитет | BEST-MK 1226 |
| BEST-MK 1231T | средна якост | BEST-MK 1231T |
| BEST-MK 1331 | висока якост | BEST-MK 1331 |
| BEST-MK 1523 | висока якост | BEST-MK 1523 |
| BEST-MK 1531 | висока якост | BEST-MK 1531 |
Таблицата е за предварителна ориентация. Окончателният избор трябва да бъде направен според конкретната резба, материала, покритието, температурата и изискванията за демонтаж.
3. Уплътняване на хидравлични и пневматични резби
При хидравличните системи резбовото съединение трябва да изпълнява две различни задачи:
механично свързване + херметизация.
Микроскопичните пространства между резбите могат да се превърнат в път за преминаване на масло, въздух или друг работен флуид.
Анаеробният уплътнител запълва тези пространства и се втвърдява между подходящите метални повърхности.
При избора трябва да се знаят:
- видът на резбата;
- диаметърът;
- материалът;
- работният флуид;
- налягането;
- температурата;
- необходимостта от регулиране или демонтаж.
За сравнение на специализираните продукти вижте BEST-MK Pipe Sealing – анаеробни уплътнители за тръбни резби.
4. Когато резбовото съединение вече пропуска масло
Течът невинаги означава, че просто трябва да се използва „по-силно“ лепило.
Причината може да бъде:
- неправилно избран уплътнител;
- недостатъчно количество;
- замърсена резба;
- прекалено голяма хлабина;
- неподходящ материал;
- недостатъчно време за втвърдяване;
- неправилен монтаж.
Затова първо трябва да бъде установена причината.
Вижте „Резбовото съединение пропуска масло – причини и решения“.
5. Уплътняване на фланци
Фланцовите съединения са типични за:
- помпени корпуси;
- компресори;
- хидравлични блокове;
- редуктори;
- капаци;
- трансмисионни корпуси;
- различни машинни възли.
При твърди метални фланци подходящ анаеробен уплътнител може да запълни микронеравностите между повърхностите.
Тук не трябва автоматично да се използва същият продукт като при тръбна резба.
Геометрията и начинът на работа са различни.
Вижте „Фланецът пропуска – причини и решения за уплътняване“.
6. Лагери, втулки и валове
Помпите и компресорите съдържат множество цилиндрични съединения:
- лагер към корпус;
- лагер към вал;
- втулка към корпус;
- главина към вал;
- други метални цилиндрични компоненти.
При тези приложения анаеробните retaining продукти могат да запълнят пространството между детайлите и да ограничат нежеланото относително движение.
Един от най-важните параметри е реалната хлабина.
Продуктът не трябва да се избира само по диаметъра на лагера.
Трябва да бъдат отчетени още материалът, температурата, натоварването и необходимостта от бъдещ демонтаж.
7. Когато лагерът започне да се върти
Ако лагерът се върти в корпуса или върху вала, причината може да бъде свързана с:
- износване;
- неправилна сглобка;
- недостатъчен натяг;
- вибрации;
- температурни промени;
- повредена контактна повърхност.
При определени размери на хлабината retaining продуктът може да бъде част от ремонтното решение.
Вижте „Лагерът се върти в корпуса или върху вала – причини и решения“.
8. Защо анаеробният продукт понякога се втвърдява бавно?
Скоростта на анаеробното втвърдяване зависи и от материала на повърхностите.
При някои метали и покрития реакцията може да бъде по-бавна.
Това е особено важно при:
- неръждаема стомана;
- пасивирани повърхности;
- определени покрития;
- големи хлабини;
- ниски температури.
В такива случаи може да бъде необходимо използването на подходящ активатор.
Вижте „Активатор за анаеробно лепило – кога е необходим и кога не?“ и BEST-Aktiv A.
При проблем с втвърдяването вижте и „Анаеробното лепило не се втвърдява – 6 основни причини“.
9. Почистване и обезмасляване
Хидравличните компоненти почти неизбежно работят в среда с масла и други технологични флуиди.
Но наличието на масло върху повърхността преди нанасяне може да повлияе на крайния резултат.
Затова подготовката на детайлите трябва да бъде част от технологичния процес.
За общ преглед вижте BEST Clean, Aktiv и Primer – пълно техническо ръководство.
За обезмасляване и подготовка вижте BEST-Clean 2000.
10. Конструкционно залепване и ремонт
Не всички задачи при помпи и компресори са свързани с анаеробни продукти.
При корпуси, капаци, метални компоненти, пластмаси и ремонтни операции може да бъде необходима двукомпонентна конструкционна технология.
Основните възможности включват:
- двукомпонентни епоксидни лепила;
- двукомпонентни полиуретанови лепила;
- метакрилатни лепила.
За общ избор вижте BEST Two-Component Structural Adhesives.
За ремонтни приложения могат да бъдат разгледани и BEST-2C Liquid Metal и BEST-QuickMix 801.
Бърза ориентация според проблема
| Проблем / приложение | Подходящо техническо ръководство |
|---|---|
| Болтовете се развиват | Избор на фиксатор за резби |
| Необходима ниска якост | BEST-MK 1122 |
| Средноякостно фиксиране | BEST-MK 1222 |
| Средноякостен продукт с различен вискозитет | BEST-MK 1226 |
| Високоякостно фиксиране | BEST-MK 1331 |
| Хидравлична/тръбна резба | BEST-MK Pipe Sealing |
| Резбата пропуска масло | Причини и решения |
| Фланецът пропуска | Фланецът пропуска – причини и решения |
| Лагерът се върти | Лагерът се върти – причини и решения |
| Анаеробният продукт се втвърдява бавно | Активатор за анаеробно лепило |
| Почистване и обезмасляване | BEST-Clean 2000 |
| Конструкционно залепване | Двукомпонентни конструкционни лепила |
| Ремонт с епоксидна технология | BEST-2C Liquid Metal |
| Общ избор според проблема | Какъв проблем трябва да решите? |
Таблицата е само за предварителна техническа ориентация. Конкретният продукт трябва да бъде избран според конструкцията, материалите и реалните работни условия.
Каква информация е необходима за технически подбор?
Преди избор на продукт е полезно да бъдат известни:
- Какъв е компонентът – помпа, компресор, хидравличен блок или друг възел?
- Какъв проблем трябва да бъде решен?
- Какви материали се съединяват?
- Има ли цинково, фосфатно или друго покритие?
- Какъв е размерът на резбата или диаметърът на цилиндричното съединение?
- Каква е реалната хлабина?
- Какъв е работният флуид?
- Каква е работната температура?
- Какви са налягането и механичните натоварвания?
- Има ли вибрации?
- Необходим ли е бъдещ демонтаж?
- Как се почистват детайлите преди монтаж?
Колкото по-точно е описано приложението, толкова по-прецизен може да бъде предварителният подбор.
Производственият тест е задължителната последна стъпка
Техническата документация позволява да бъдат избрани подходящи кандидати, но окончателното решение трябва да бъде потвърдено върху реалните детайли.
При хидравлични приложения това е особено важно, защото резултатът може да бъде повлиян от повърхностното покритие, хлабината, остатъчното масло, температурата, геометрията и технологичния процес.
Практичната последователност е:
техническа задача → предварителен подбор → мостра → изпитване върху реалния детайл → оценка → утвърждаване за производство.
Заключение
При помпи, компресори и хидравлика няма едно универсално лепило.
За болтовите съединения се избира подходящ фиксатор за резби. За хидравличните и пневматичните резби е необходима технология за херметизация. При твърдите фланци се разглежда фланцово уплътняване, а при лагери, втулки и валове – анаеробно фиксиране на цилиндрични елементи.
Към правилния продукт трябва да се добавят подходящо почистване, активиране при необходимост и производствен тест.
За техническа консултация, избор на подходящо решение BEST Klebstoffe и организиране на производствени изпитвания се свържете с AVTECH Adhesives Bulgaria.