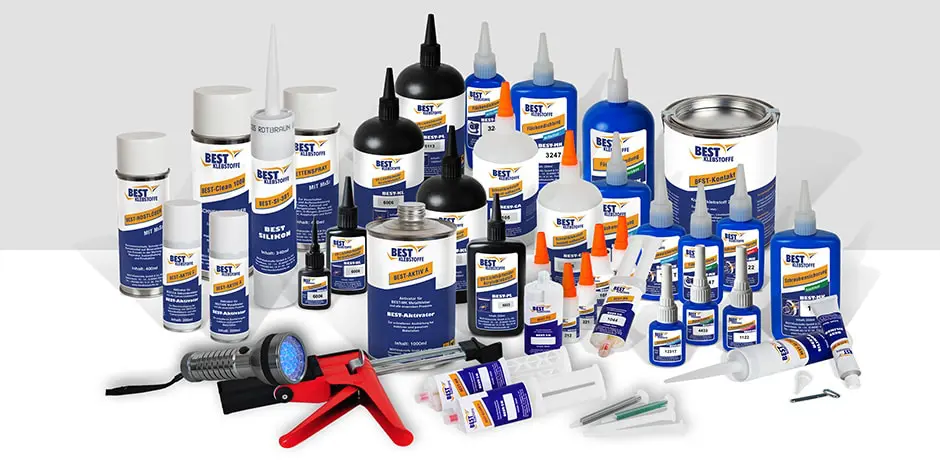
Фланците, корпусите и капаците на машинни възли трябва едновременно да осигуряват механична стабилност и надеждно уплътняване между контактните повърхности. При помпи, редуктори, компресори, хидравлични системи, двигатели и различни индустриални машини дори малка неравност или недостатъчно уплътняване може да доведе до теч на масло или друга работна течност.
Едно от решенията при твърди метални фланци е използването на анаеробни уплътнители BEST-MK.
Те запълват пространството между металните повърхности и се втвърдяват при ограничен достъп на кислород в контакт с метал. Така се оформя уплътняващ слой, който следва геометрията на фланеца и запълва малките неравности между повърхностите.
Къде се използват анаеробни уплътнители за фланци?
Типичните приложения включват:
- корпуси на помпи;
- редуктори;
- компресори;
- хидравлични компоненти;
- двигатели;
- трансмисионни възли;
- капаци на машинни корпуси;
- метални фланци;
- производствено оборудване;
- ремонт и поддръжка на машини.
Технологията е предназначена основно за твърди метални повърхности, при които хлабината между сглобените детайли е сравнително малка.
При правилно подбрано приложение анаеробният продукт може да замени или допълни традиционни методи за уплътняване.
Как работи анаеробното уплътняване?
Докато продуктът е изложен на въздух, той остава течен или пастообразен според конкретния продукт.
След сглобяването на металните части достъпът на кислород в зоната между тях се ограничава. В присъствието на метал започва процесът на анаеробно втвърдяване.
Това позволява продуктът да запълни микронеравностите между контактните повърхности преди окончателното му втвърдяване.
При правилно приложение се получава непрекъснат уплътняващ слой между металните части.
BEST-MK 3147
BEST-MK 3147 е еднокомпонентен, безразтворителен анаеробен продукт на основата на диметакрилатен естер.
Продуктът е с ниска якост и е предназначен за уплътняване на фланци и тръбни резби.
Ниската якост е особено важна при конструкции, които впоследствие трябва да могат да бъдат разглобявани при сервиз или ремонт.
Основни технически характеристики:
| Показател | BEST-MK 3147 |
|---|---|
| Цвят | червен |
| Якост | ниска |
| Вискозитет | 600 000–1 200 000 mPa·s, пастообразен |
| Максимална хлабина | 0,10–0,30 mm |
| Време за фиксиране | 5–15 min |
| Функционална якост | 3–5 h |
| Пълно втвърдяване | 10 h |
| Якост на натиск/срязване | 6 N/mm² |
| Момент на развиване | 5 Nm |
| Температурен диапазон | –60°C до +150°C |
BEST-MK 3147 е логичен избор, когато основната задача е уплътняването, а сравнително лесният последващ демонтаж е важна част от конструкцията.
BEST-MK 3247
BEST-MK 3247 е еднокомпонентен, безразтворителен анаеробен продукт на основата на диметакрилатен естер, предназначен за уплътняване на фланци и тръбни резби.
В техническата информация на производителя продуктът е описан като „low strength“, докато в таблицата с характеристиките якостта е посочена като „medium“. Затова тези две формулировки трябва да се разглеждат така, както са дадени в техническата документация на BEST Klebstoffe.
Основни технически характеристики:
| Показател | BEST-MK 3247 |
|---|---|
| Цвят | син |
| Якост | „low“ в описанието / „medium“ в таблицата на производителя |
| Вискозитет | 600 000–1 200 000 mPa·s, пастообразен |
| Максимална хлабина | 0,10–0,30 mm |
| Време за фиксиране | 2–15 min |
| Функционална якост | 2–4 h |
| Пълно втвърдяване | 10 h |
| Якост на натиск/срязване | 17 N/mm² |
| Момент на развиване | 17 Nm |
| Температурен диапазон | –60°C до +150°C |
В сравнение с BEST-MK 3147 продуктът има значително по-високи стойности за якост на натиск/срязване и момент на развиване.
BEST-MK 3248
BEST-MK 3248 също принадлежи към групата на анаеробните уплътнители BEST-MK.
Той е еднокомпонентен, безразтворителен продукт със средна якост, предназначен за фиксиране и уплътняване на метални тръбни връзки и уплътняващи повърхности.
Основни технически характеристики:
| Показател | BEST-MK 3248 |
|---|---|
| Цвят | оранжев |
| Якост | средна |
| Вискозитет | 55 000–70 000 mPa·s |
| Хлабина | 0,10–0,30 mm |
| Време за фиксиране | 2–15 min |
| Функционална якост | 2–4 h |
| Пълно втвърдяване | 10 h |
| Якост на натиск/срязване | 17 N/mm² |
| Момент на развиване | 17 Nm |
| Температурен диапазон | –60°C до +150°C |
BEST-MK 3248 е описан от производителя като високовискозен продукт, въпреки че посочената числена стойност на вискозитета е различна от тази при MK 3147 и MK 3247.
BEST-MK 3147, 3247 или 3248?
Трите продукта не трябва да се избират само според това кой има най-висока стойност на якост.
| Характеристика | BEST-MK 3147 | BEST-MK 3247 | BEST-MK 3248 |
|---|---|---|---|
| Цвят | червен | син | оранжев |
| Якост | ниска | low / medium според TI | средна |
| Вискозитет, mPa·s | 600 000–1 200 000 | 600 000–1 200 000 | 55 000–70 000 |
| Хлабина, mm | 0,10–0,30 | 0,10–0,30 | 0,10–0,30 |
| Фиксиране | 5–15 min | 2–15 min | 2–15 min |
| Функционална якост | 3–5 h | 2–4 h | 2–4 h |
| Пълно втвърдяване | 10 h | 10 h | 10 h |
| Якост на натиск/срязване | 6 N/mm² | 17 N/mm² | 17 N/mm² |
| Момент на развиване | 5 Nm | 17 Nm | 17 Nm |
| Температура | –60 до +150°C | –60 до +150°C | –60 до +150°C |
За по-подробно разглеждане на разликите вижте BEST-MK Surface Sealing – сравнение на BEST-MK 3147, BEST-MK 3247 и BEST-MK 3248.
Подготовка на фланците преди уплътняване
Повърхностите трябва да бъдат чисти и подходящо подготвени преди нанасянето на анаеробния продукт.
Масло, грес, остатъци от стар уплътнител и други замърсявания могат да повлияят върху процеса и крайния резултат.
При ремонт е важно старият уплътняващ материал да бъде отстранен, а контактните повърхности да бъдат проверени за:
- механични повреди;
- дълбоки драскотини;
- корозия;
- деформация;
- прекалено голяма хлабина;
- остатъци от старо уплътнение.
За общите правила при подготовката вижте Почистващи препарати, активатори и праймери BEST Klebstoffe – пълно техническо ръководство.
BEST-Clean 1000 и BEST-Aktiv A
За обезмасляване и подготовка може да бъде разгледан BEST-Clean 1000.
При анаеробните продукти скоростта на втвърдяване зависи и от активността на металната повърхност. При пасивни метали или когато втвърдяването е прекалено бавно, може да бъде необходим активатор.
Повече информация има в BEST-Aktiv A – активатор за анаеробните лепила BEST-MK.
Използването на почистващ препарат или активатор трябва да бъде съобразено с конкретния BEST-MK продукт и неговата техническа документация.
Какво да проверим, ако фланецът вече пропуска?
Течът не означава автоматично, че проблемът е единствено в използвания уплътнител.
Причината може да бъде:
- неправилна подготовка;
- остатъци от масло или стар уплътнител;
- прекалено голяма хлабина;
- повредена контактна повърхност;
- неправилно затягане;
- деформация на фланеца;
- неподходящ избор на продукт;
- недостатъчно време за втвърдяване преди натоварване.
Практическите причини и последователността за проверка са разгледани подробно в Фланецът пропуска – причини и решения за уплътняване.
Кога анаеробният уплътнител не е правилното решение?
Анаеробната технология не трябва автоматично да се използва при всеки фланец.
Трябва да се преценят:
- материалът на двете повърхности;
- размерът и геометрията на хлабината;
- твърдостта на фланците;
- необходимостта от последващ демонтаж;
- температурата;
- работната среда;
- налягането;
- състоянието на контактните повърхности.
При големи хлабини, силно деформирани повърхности, неметални детайли или конструкции, изискващи значително еластично движение, може да е необходима друга технология.
Анаеробното уплътняване като част от цялата конструкция
Правилното уплътняване на фланеца не зависи само от продукта.
Трябва да бъдат разгледани едновременно:
конструкция → състояние на повърхностите → подготовка → избор на продукт → нанасяне → сглобяване → време за втвърдяване → реални условия на работа.
Затова при ново производствено приложение е препоръчително избраният продукт да бъде изпитан върху реалните материали и при реалните производствени условия.
За останалите анаеробни технологии и продукти вижте Пълното ръководство за анаеробните лепила BEST-MK.
За предварително ориентиране според конкретното приложение може да използвате и AVTECH BEST Adhesive Selector.
Запитване за уплътняване на фланци
За правилен избор е полезно да бъдат известни материалите на фланците, приблизителната хлабина, работната температура, средата, налягането и изискването за бъдещ демонтаж.
При производствени приложения препоръчваме практически тест с реалните детайли преди серийно използване.