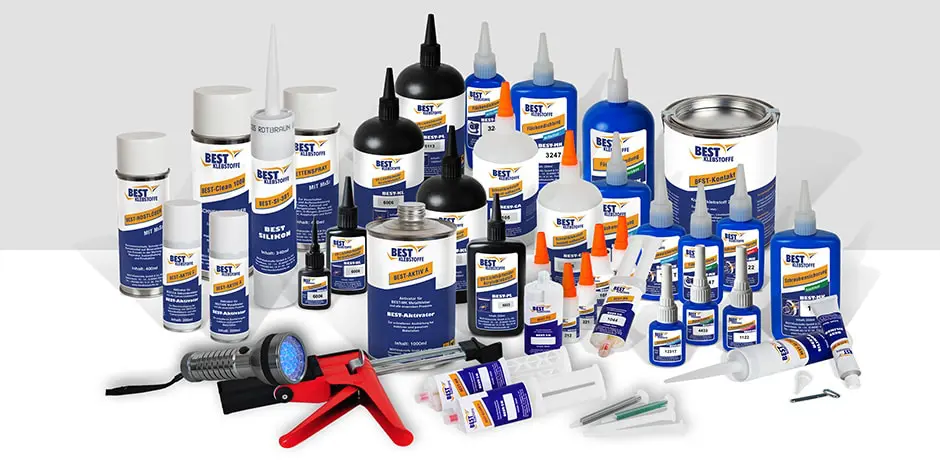
Лепенето на метал е широко използван индустриален процес в машиностроенето, автомобилната индустрия, електрониката, производството на машини, металните конструкции и ремонтната дейност. За разлика от механичното закрепване и заваряването, лепилната технология позволява свързване на различни материали, равномерно разпределение на натоварването и създаване на непрекъсната връзка по цялата площ на съединението.
Но качеството на металната лепилна връзка зависи не само от избраното лепило.
Подготовката на повърхността, конструкцията на фугата, начинът на нанасяне, дебелината на лепилния слой, температурата и времето за втвърдяване са също толкова важни.
Дори висококачествено индустриално лепило може да даде незадоволителен резултат, ако процесът не е правилно изпълнен. Замърсявания като масло, прах и оксидни слоеве могат да попречат на директния контакт между лепилото и метала. При конструкционното лепене трябва да се отчита и видът на натоварването – опън, срязване, отлепване или комбинация от тях.
В тази статия разглеждаме 10 от най-честите грешки при лепене на метал, както и практични начини за тяхното предотвратяване.
- Недостатъчно почистване на металната повърхност
Критична грешка
Една от най-честите причини за отказ на лепилната връзка е замърсената повърхност.
Масла, грес, прах, остатъци от технологични процеси, полиращи препарати и други замърсявания могат да намалят омокрянето и адхезията на лепилото.
Как да избегнем проблема:
- почистете повърхността от масло, грес и прах;
- използвайте подходящ обезмаслител или разтворител, съвместим с материала;
- използвайте чисти, безворсови кърпи;
- не докосвайте подготвената зона с голи ръце;
- при силно замърсени детайли извършете предварително почистване преди финалното обезмасляване.
При много приложения правилната последователност е:
почистване → механична обработка → повторно почистване → лепене.
Тази последователност предотвратява втриването на замърсяванията по време на шлайфане. Подготовката на детайлите е критична част от надеждното индустриално залепване. Остатъци от масла, грес, прах или технологични замърсявания могат значително да влошат адхезията. Вижте подробно как се подготвят повърхностите преди нанасяне на индустриално лепило.
- Лепене върху ръжда, оксиди или нестабилен повърхностен слой
Критична грешка
Лепилото трябва да контактува с подходяща, стабилна повърхност.
Ръжда, лющещи се оксиди, остатъци от стара боя или други слабо свързани повърхностни слоеве могат да се превърнат в най-слабата част на съединението.
Важно е да се има предвид, че самото обезмасляване не премахва механично свързани оксидни и корозионни слоеве. При металите често е необходима допълнителна механична или химическа подготовка.
Как да избегнем проблема:
- отстранете ръждата и нестабилните оксидни слоеве;
- при необходимост използвайте шлайфане или подходящ абразив;
- след механичната обработка отстранете праха;
- обезмаслете повторно;
- нанесете лепилото възможно най-скоро след подготовката, съгласно изискванията на конкретната технология.
- Прекалено гладка или неправилно подготвена повърхност
Честа грешка
При някои метални повърхности само почистването не е достатъчно.
Механичното грапавене може да премахне повърхностни замърсявания и нестабилни слоеве и да създаде подходяща повърхност за лепене. В зависимост от метала и лепилната система може да се използва шкурка, абразивна подложка или друг подходящ метод.
Как да избегнем проблема:
- Почистете предварително повърхността.
- Извършете контролирано механично грапавене.
- Отстранете абразивния прах.
- Направете финално обезмасляване.
- Не докосвайте обработената зона преди лепене.
Не трябва да се приема, че „колкото по-грубо, толкова по-добре“. Оптималната подготовка зависи от конкретния метал, лепило и приложение.
- Неправилно смесване на двукомпонентно лепило
Критична грешка
При двукомпонентните епоксидни и други реактивни лепила правилното съотношение между компонентите е от съществено значение.
Неправилното съотношение може да доведе до:
- непълно втвърдяване;
- намалена механична якост;
- промяна на еластичността;
- по-ниска химическа и температурна устойчивост;
- нестабилни характеристики на връзката.
Как да избегнем проблема:
- спазвайте посоченото от производителя съотношение;
- използвайте подходящ дозиращ пистолет;
- при картуши използвайте статичен смесител;
- изхвърлете първоначалното количество, необходимо за получаване на хомогенна смес;
- не използвайте смес, която вече е започнала да желира.
При двукомпонентните системи трябва да се следи и отвореното време – смесеното лепило може постепенно да загуби способността си да омокря правилно повърхността.
- Неправилна дебелина на лепилната фуга
Честа грешка
Повече лепило не означава автоматично по-здрава връзка.
Прекалено дебелият или неравномерен слой може да промени поведението на съединението и да създаде нежелани напрежения. От друга страна, прекалено тънкият слой може да не компенсира необходимите производствени отклонения или да не осигури оптимална геометрия на фугата.
Как да избегнем проблема:
- следвайте препоръчителната дебелина на лепилната фуга за конкретния продукт;
- осигурете равномерна дебелина;
- използвайте дистанционни елементи или подходяща конструктивна геометрия при необходимост;
- не разчитайте на силно притискане за регулиране на дебелината;
- при големи повърхности използвайте подходящ метод за равномерно разпределение на лепилото.
При някои конструкционни лепила производителят задава конкретен оптимален диапазон на лепилната фуга, който трябва да бъде спазван.
- Прекалено силно притискане на детайлите
Често пренебрегвана грешка
При механичното стягане целта не е да се изстиска максимално количество лепило от съединението.
Прекомерното притискане може да доведе до изтласкване на лепилото и до недостатъчна дебелина на фугата.
Правилен подход:
Използвайте:
- стяги;
- монтажни приспособления;
- винтови фиксатори;
- вакуумни системи;
- технологични дистанционери;
- други подходящи фиксиращи средства.
Целта е детайлите да останат стабилни в правилната позиция, докато лепилото достигне необходимата степен на фиксация.
- Неправилен дизайн на лепилната връзка
Една от най-важните грешки
Дори правилно избраното лепило може да се повреди, ако геометрията на съединението е неподходяща.
Лепилните съединения обикновено се проектират така, че да използват предимствата на лепилото при срязване и равномерно разпределено натоварване, като се избягват концентрирани натоварвания при отлепване и разцепване.
Добри конструктивни решения:
- увеличаване на ефективната площ на залепване;
- използване на припокриващи съединения;
- избягване на остри концентрации на напрежения;
- равномерно разпределение на натоварването;
- осигуряване на подходяща лепилна фуга.
Това е особено важно при детайли, които работят под вибрации, циклично натоварване или удар.
- Лепене при неподходяща температура
Честа грешка
Температурата влияе върху вискозитета, омокрянето и скоростта на химичната реакция при реактивните лепила.
Не е правилно да се приема универсално правило, че всяко лепило трябва да се използва между 15°C и 25°C. Работният диапазон зависи от конкретния продукт.
При по-ниска температура реакцията може да се забави, а при по-висока – да се ускори. Това може да промени работното време и времето за фиксация.
Как да избегнем проблема:
- съобразете температурата с техническата документация на лепилото;
- следете не само температурата на въздуха, но и тази на металните детайли;
- избягвайте конденз върху студени метални повърхности;
- при ниски температури използвайте лепило, предназначено за такива условия;
- при необходимост използвайте контролирано температурно втвърдяване.
- Избор на неподходящо лепило за конкретния метал
Критична грешка
Няма универсално лепило за всички метални приложения.
При избора трябва да се вземат предвид:
- видът на метала;
- повърхностното състояние;
- площта на залепване;
- размерът на фугата;
- работната температура;
- вибрациите;
- ударните натоварвания;
- химическата среда;
- влагата;
- необходимото време за фиксация;
- изискваната крайна якост.
При алуминий, стомана и неръждаема стомана например може да се използват различни конструкционни лепилни технологии в зависимост от конкретното приложение. Металите също не се държат еднакво по отношение на повърхностната химия и дългосрочната устойчивост на връзката.
Основни категории:
Епоксидни лепила
Подходящи за множество конструкционни приложения, когато се изискват висока якост и добра устойчивост.
Акрилни и MMA системи
Могат да осигурят висока якост и добра устойчивост на удар и вибрации при подходящ подбор.
Полиуретанови лепила
Подходящи са за приложения, при които освен адхезия се изисква и определена еластичност.
MS Polymer системи
Използват се при приложения, при които са важни еластичността, устойчивостта на атмосферни влияния и едновременното лепене и уплътняване.
Изборът трябва да се прави според техническите характеристики на конкретния продукт, а не само според материала на детайла.
- Недостатъчно време за фиксация и пълно втвърдяване
Честа грешка
Една от най-опасните практики е детайлът да бъде натоварен веднага след като лепилото изглежда „стегнало“.
Времето за фиксация и времето за достигане на пълна якост не са едно и също.
След първоначалното фиксиране лепилото може да продължава да втвърдява и да развива крайните си механични характеристики. При някои системи това може да отнеме значително повече време в зависимост от температурата, дебелината на фугата и материалите.
Как да избегнем проблема:
- спазвайте времето за фиксация;
- не натоварвайте съединението преждевременно;
- спазвайте посоченото време за пълно втвърдяване;
- отчитайте температурата и влажността, когато те влияят върху процеса;
- при серийно производство определете контролирани технологични параметри.
Бонус: 5 практически правила за надеждно лепене на метал
Ако трябва да сведем целия процес до пет основни принципа:
- Подготви правилно повърхността
Чиста, суха и стабилна повърхност е основата на надеждната лепилна връзка.
- Избери правилното лепило
Не избирай продукт само по материала. Съобрази лепилото с натоварването, температурата, околната среда и конструкцията.
- Контролирай лепилото във фугата
Дебелината и равномерността на слоя са част от технологията, а не второстепенен детайл.
- Фиксирай правилно детайлите
Фиксацията трябва да предотвратява движение, без да изтласква прекомерно лепилото.
- Дай достатъчно време за втвърдяване
Не бързай да натоварваш конструкцията преди достигането на необходимата якост.
Какви лепила са подходящи за метал?
При професионално лепене на метал могат да се използват различни технологии според конкретното приложение.
В продуктовото портфолио на BEST Klebstoffe се предлагат индустриални решения за различни материали и приложения, включително конструкционни, епоксидни, полиуретанови, цианоакрилатни и други специализирани системи.
При избора трябва да се анализират конкретно:
- алуминий;
- конструкционна стомана;
- неръждаема стомана;
- поцинкована стомана;
- мед и медни сплави;
- месинг;
- различни метални комбинации;
- метал към пластмаса;
- метал към стъкло.
При конструкционни приложения е особено важно да се оцени не само първоначалната якост, но и поведението на връзката при продължително натоварване, температура, влага, вибрации и циклични натоварвания.
Защо правилното лепене на метал е толкова важно?
Основното предимство на лепилното съединяване е, че то може да осигури непрекъсната площ на свързване, вместо да концентрира натоварването само в отделни точки, както се случва при някои механични методи.
В зависимост от приложението лепилното съединяване може да предложи:
- равномерно разпределение на натоварването;
- по-ниско тегло на конструкцията;
- възможност за свързване на различни материали;
- намаляване на концентрациите на напрежение;
- добра устойчивост на вибрации при подходящо избрана система;
- едновременно лепене и уплътняване при определени технологии;
- чист производствен процес без термично влияние върху детайла.
Това прави индустриалните лепила ценна алтернатива или допълваща технология на заваряването, нитоването и механичното закрепване.
🎯 Заключение
Най-честите грешки при лепене на метал рядко са свързани единствено с качеството на самото лепило. В много случаи проблемът възниква от неправилна подготовка на повърхността, неподходящ дизайн на съединението, неправилна дебелина на фугата, недостатъчна фиксация или преждевременно натоварване.
Надеждното метално лепене е технологичен процес, който трябва да бъде контролиран от началната подготовка до окончателното втвърдяване.
Правилната комбинация от:
подготовка на повърхността + подходящо лепило + правилна геометрия на съединението + контролирана фуга от лепило + правилна фиксация + достатъчно време за втвърдяване
е ключът към стабилна и дълготрайна лепилна връзка.
При професионални индустриални приложения изборът на лепило трябва да бъде съобразен с конкретните материали, натоварвания и експлоатационни условия. АВТЕХ АДХЕЗИВЕС БЪЛГАРИЯ предлага индустриални решения от BEST Klebstoffe и консултация при избора на подходяща технология за конкретното приложение.
Не избирайте лепилото само по материала. Изберете цялостна технология за надеждно съединяване.