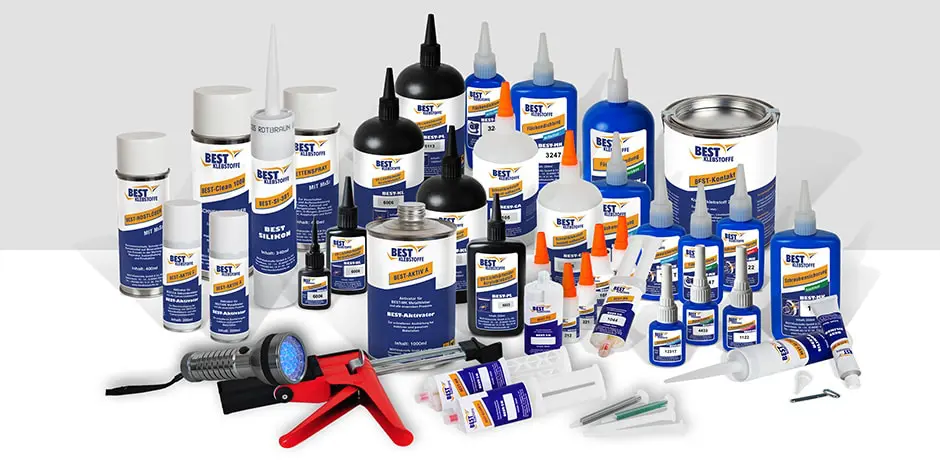
Машиностроенето включва голям брой различни съединения – резбови връзки, лагери, валове, втулки, главини, фланци, корпуси и конструкционни компоненти от метал, пластмаса и други материали.
Затова индустриалните лепила в машиностроенето не са една технология. В зависимост от задачата те могат да се използват за осигуряване на резби, фиксиране на цилиндрични елементи, уплътняване, конструкционно залепване, бърз монтаж и ремонт.
Правилният избор започва от конкретното приложение, материалите, хлабината, натоварването, работната температура и необходимостта от последващ демонтаж.
Къде се използват индустриални лепила в машиностроенето?
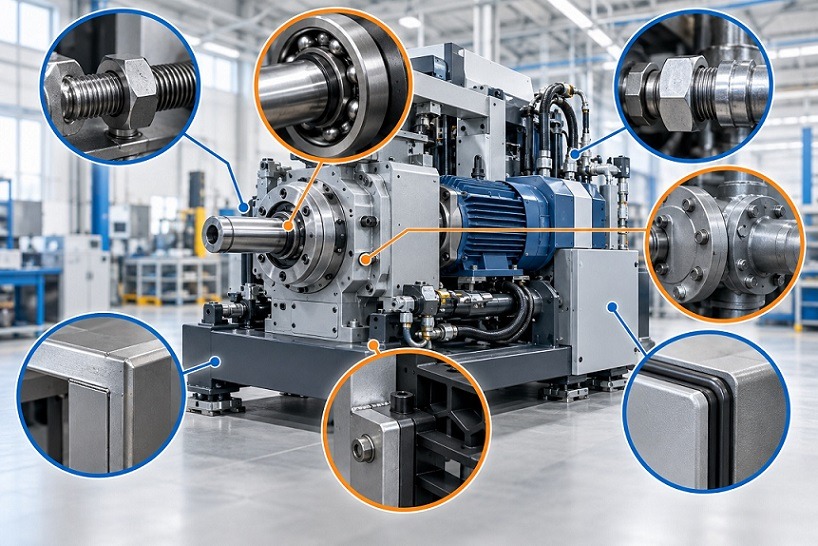
Типичните приложения включват:
- осигуряване на болтове и винтове;
- фиксиране на лагери;
- фиксиране на втулки и главини;
- валови съединения;
- уплътняване на тръбни резби;
- уплътняване на фланци;
- конструкционно залепване;
- бързо фиксиране на малки компоненти;
- еластично залепване и уплътняване;
- ремонт и индустриална поддръжка.
За общ преглед на анаеробните технологии вижте BEST-MK – пълно ръководство за анаеробни лепила и уплътнители.
1. Фиксатори за резби
Болтовите и винтовите съединения са сред най-разпространените съединения в машините.
Вибрациите, динамичните натоварвания и температурните промени могат да доведат до постепенно разхлабване на определени резбови съединения.
Анаеробните фиксатори за резби BEST-MK могат да се използват за:
- ограничаване на саморазвиването;
- стабилизиране на резбовото съединение;
- запълване на пространството между резбите;
- защита между контактните метални повърхности.
Изборът не трябва автоматично да започва с най-високата якост.
При възли, които трябва периодично да се обслужват, демонтажът е важна част от техническата задача.
Вижте „Фиксатор за резби – как да изберем ниска, средна или висока якост“.
Ако проблемът вече е възникнал, вижте „Резбата се развива – причини и решения“.
2. Лагери, втулки, валове и главини
Фиксирането на цилиндрични метални елементи е друго важно приложение на анаеробните лепила.
Типични съединения са:
- лагер към корпус;
- лагер към вал;
- втулка към корпус;
- главина към вал;
- зъбно колело към вал;
- други цилиндрични метални компоненти.
При тези приложения един от най-важните параметри е реалната хлабина между детайлите.
Необходимо е да бъдат отчетени още диаметърът, материалите, работната температура, натоварването и необходимостта от демонтаж.
Ако лагерът вече започва да се движи спрямо корпуса или вала, вижте „Лагерът се върти в корпуса или върху вала – причини и решения“.
3. Уплътняване на тръбни резби
Хидравличните, пневматичните и други флуидни системи са неизменна част от много машини.
При подходящи метални резбови съединения анаеробните уплътнители могат да се използват за създаване на херметично съединение.
Изборът зависи от:
- размера и типа на резбата;
- материалите;
- използвания флуид;
- температурата;
- налягането;
- необходимостта от демонтаж.
За общ преглед вижте BEST-MK Pipe Sealing – сравнение на анаеробните уплътнители за тръбни резби.
При съществуващ теч вижте „Резбовото съединение пропуска масло – причини и решения“.
4. Уплътняване на фланци
Фланцовите съединения се срещат при:
- корпуси;
- редуктори;
- помпи;
- компресори;
- хидравлични компоненти;
- трансмисионни възли;
- друго машинно оборудване.
При подходящи твърди метални фланци анаеробните продукти могат да се използват за запълване на микронеравностите между повърхностите.
При избора трябва да бъдат отчетени геометрията на фланеца, хлабината, работният флуид, температурата и бъдещият демонтаж.
Вижте „Фланецът пропуска – причини и решения за уплътняване“.
5. Защо анаеробното лепило понякога не се втвърдява?
При анаеробните технологии материалът и състоянието на металната повърхност влияят върху процеса на втвърдяване.
Проблем може да възникне при:
- пасивни метални повърхности;
- определени покрития;
- прекалено голяма хлабина;
- ниска температура;
- замърсяване;
- неподходящо приложение.
Вижте „Анаеробното лепило не се втвърдява – 6 основни причини“.
При необходимост от ускоряване на процеса вижте и „Активатор за анаеробно лепило – кога е необходим и кога не?“.
6. Демонтаж на фиксирани съединения
Машините трябва да могат да бъдат обслужвани.
Затова още при избора на фиксатор трябва да се знае дали съединението:
- ще се демонтира редовно;
- ще се демонтира само при ремонт;
- практически няма да се демонтира.
Това е една от причините да съществуват продукти с различна якост.
Вижте „Как се премахва анаеробно лепило и се демонтира фиксирано съединение?“.
7. Конструкционно залепване в машиностроенето
Когато задачата не е свързана с резба или цилиндрично съединение, може да бъде необходима конструкционна лепилна технология.
BEST предлага няколко основни групи:
- двукомпонентни полиуретанови лепила;
- двукомпонентни епоксидни лепила;
- двукомпонентни метакрилатни лепила.
Тези технологии позволяват свързване на различни материали и по-големи повърхности.
Вижте BEST Two-Component Structural Adhesives – пълно ръководство.
8. Двукомпонентни полиуретанови лепила
BEST-2K PU могат да бъдат разглеждани при конструкционни приложения, при които е необходим подходящ баланс между механична якост и способност за поемане на определени движения и натоварвания.
В серията има продукти с различно работно време и характеристики.
Вижте BEST-2K PU – сравнение на двукомпонентните полиуретанови лепила.
9. Двукомпонентни епоксидни лепила
Епоксидните технологии могат да бъдат разглеждани при определени приложения с:
- стомана;
- алуминий;
- неръждаема стомана;
- други метали;
- керамика;
- различни твърди материали.
Вижте BEST Two-Component Epoxy – двукомпонентни епоксидни лепила.
За определени монтажни и ремонтни задачи вижте също BEST-QuickMix 801 и BEST-2C Liquid Metal.
10. Метакрилатни лепила
Друг вариант за определени конструкционни приложения е метакрилатната технология.
Вижте BEST-MA 1044 – двукомпонентно метакрилатно лепило.
Изборът между PU, Epoxy и MA трябва да бъде направен според конкретните материали, необходимата якост, работното време, геометрията и производствения процес.
11. Залепване на метал към метал
Машиностроенето естествено включва огромен брой метални компоненти.
Но „метал към метал“ не е достатъчно описание за избор на лепило.
Трябва да се знае дали се залепват:
- стомана;
- неръждаема стомана;
- алуминий;
- мед;
- чугун;
- различни метали един към друг.
Вижте „Как да залепим метал към метал – избор на индустриално лепило“.
За по-задълбочен избор вижте „Индустриални лепила за метал – пълно ръководство“.
12. Метал към пластмаса
Съвременните машини съдържат все повече пластмасови компоненти.
Типични комбинации са:
- метален корпус към пластмасов компонент;
- алуминий към пластмаса;
- неръждаема стомана към пластмаса;
- метални вложки към пластмасови детайли.
При такива съединения трябва да се отчита не само адхезията, но и различното температурно разширение на материалите.
Вижте „Лепене на метал към пластмаса“.
За алуминий вижте „Лепене на алуминий към пластмаса“.
13. Бързо фиксиране на малки компоненти
За определени малки компоненти и тесни съединения могат да бъдат използвани цианоакрилатни лепила.
BEST-CA включва продукти с различен:
- вискозитет;
- начин на протичане;
- скорост на фиксиране;
- поведение при различни материали;
- температурна и механична устойчивост.
Вижте BEST-CA – пълно ръководство за цианоакрилатните лепила.
14. UV лепила при специализирани машинни компоненти
UV технологията може да бъде интересна при определени:
- сензори;
- електронни модули;
- прозрачни компоненти;
- стъклени детайли;
- малки пластмасови компоненти.
Основното условие е светлината да може да достигне зоната, която трябва да бъде втвърдена.
Вижте BEST-UV – пълно ръководство за UV лепилата.
15. Еластично залепване и уплътняване
Не всички компоненти трябва да бъдат свързани с твърдо конструкционно лепило.
При вибрации, температурни промени или различно термично разширение на материалите може да е необходимо еластично съединение.
За такива приложения могат да бъдат разглеждани BEST-MS01 и силиконовите технологии BEST според конкретната задача.
Еластичността може да бъде важна при:
- панели;
- корпуси;
- капаци;
- различни материали;
- вибриращи компоненти;
- уплътняващи приложения.
16. Почистване, активиране и подготовка на повърхностите
Изборът на правилното лепило няма да компенсира лошо подготвена повърхност.
В машиностроенето върху детайлите често има:
- машинно масло;
- грес;
- охлаждащи течности;
- антикорозионни продукти;
- прах;
- производствени остатъци.
Затова правилната подготовка е част от целия технологичен процес.
Вижте BEST Clean, Aktiv и Primer – пълно техническо ръководство.
При анаеробни приложения вижте и BEST-Aktiv A.
Бърза ориентация – приложение, технология и техническо ръководство
Таблицата е предназначена за предварителна техническа ориентация. Конкретният продукт трябва да бъде избран според материалите, геометрията, хлабината, натоварването, работната температура и производствените условия.
Каква информация е необходима за правилен избор?
За технически подбор е полезно предварително да бъдат известни:
- Какъв проблем трябва да бъде решен?
- Какви материали се съединяват?
- Има ли повърхностно покритие?
- Какви са размерите и хлабините?
- Какви механични натоварвания има?
- Има ли вибрации?
- Каква е работната температура?
- Има ли контакт с масло, вода, гориво или друг флуид?
- Необходим ли е бъдещ демонтаж?
- Как се подготвят повърхностите?
- Как ще се нанася и дозира продуктът?
- Какво време за втвърдяване позволява производственият процес?
Тези данни позволяват да се премине от общата категория „индустриално лепило“ към конкретна технология и след това към конкретен продукт.
Избор според проблема
При поддръжка на машини често е по-лесно да се започне не от вида лепило, а от проблема.
Например:
„Болтът се развива“ → фиксатор за резби
„Лагерът превърта“ → retaining технология
„Резбата пропуска масло“ → анаеробно уплътняване на резби
„Фланецът пропуска“ → фланцово уплътняване
„Трябва да залепим два различни материала“ → конструкционно лепило
За тази логика вижте „Какъв проблем трябва да решите?“.
Можете да използвате и „Избор на индустриално лепило според приложението“.
Производствен тест преди серийно приложение
Техническите характеристики са основа за предварителния избор, но серийното приложение трябва да бъде проверено върху реалните производствени детайли.
Резултатът може да бъде повлиян от:
- конкретната сплав;
- повърхностното покритие;
- действителната хлабина;
- замърсяването;
- температурата;
- количеството продукт;
- начина на дозиране;
- времето между нанасяне и сглобяване.
Затова правилният процес е:
анализ на приложението → предварителен подбор → мостра → производствен тест → оценка → утвърждаване на технологията.
Заключение
Индустриалните лепила в машиностроенето решават различни инженерни задачи и затова изборът не трябва да започва само от търсенето на „силно лепило“.
При резбите трябва да се определи необходимата якост и демонтажът. При лагерите и валовете ключова е хлабината. При тръбните резби и фланците основна задача е херметичността. При конструкционното залепване решаващи са материалите, геометрията и натоварването.
Комбинирането на правилната технология с добра подготовка на повърхността и производствен тест позволява да се изгради надежден и повторяем производствен процес.
За техническа консултация, избор на подходящо решение BEST Klebstoffe и организиране на производствени изпитвания се свържете с AVTECH Adhesives Bulgaria.