Течът на масло от резбово съединение е често срещан проблем при хидравлични системи, машини, редуктори, помпи, компресори и различни производствени съоръжения.
Понякога течът започва като леко омасляване около фитинга или резбата. В други случаи се появяват капки, постепенно намаляване на нивото на маслото или по-сериозна загуба на работна течност.
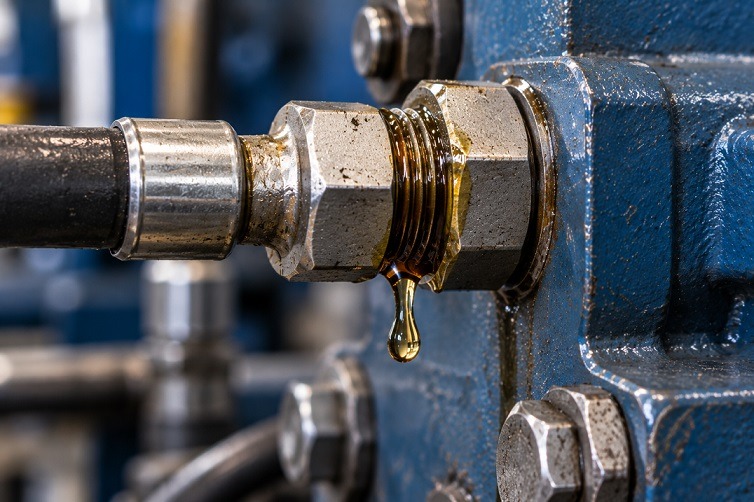
Обичайният първи опит е съединението просто да бъде затегнато допълнително.
Това обаче невинаги решава проблема.
Преди да се избере уплътнител, трябва да се установи:
Откъде точно идва течът и защо резбовото съединение пропуска?
Защо резбовото съединение пропуска масло?
Причините могат да бъдат различни:
- недостатъчно уплътняване между резбовите повърхности;
- неправилно сглобяване;
- неподходящ уплътнител;
- замърсени с масло или грес повърхности;
- повредена или износена резба;
- неправилна геометрия на съединението;
- вибрации и динамични натоварвания;
- температурни промени;
- неподходящо затягане;
- повторно използване на вече компрометирано съединение;
- теч от съседен компонент, който погрешно се приема за теч от резбата.
Затова първата стъпка не е изборът на продукт, а точното установяване на мястото и причината за теча.
Първо проверете откъде действително излиза маслото
Маслото може да се разпространи по повърхността на детайла и да създаде впечатление, че течът идва от резбата, въпреки че източникът е друг.
Преди ремонт зоната трябва да бъде почистена и след това отново наблюдавана.
Проверете:
- самата резба;
- фитинга;
- корпуса около отвора;
- фланци и съседни уплътнения;
- маркучи и тръбни връзки;
- наличие на пукнатини;
- състоянието на контактните повърхности.
Едва след като бъде потвърдено, че течът действително преминава през резбовото съединение, има смисъл да се избира технология за уплътняването му.
Защо само по-силното затягане невинаги спира теча?
Допълнителното затягане понякога временно намалява теча, но не трябва автоматично да се приема като решение.
Прекомерното затягане може да доведе до:
- повреждане на резбата;
- деформация на фитинга;
- повреждане на корпуса;
- затруднен бъдещ демонтаж;
- допълнително влошаване на вече повредено съединение.
Ако между резбовите повърхности остава път, по който маслото може да преминава, само увеличаването на силата на затягане невинаги е достатъчно.
Как маслото преминава през резбата?
При много резбови съединения между отделните резбови повърхности остават пространства, през които работната течност може да премине.
При наличие на масло и налягане тези пространства могат да се превърнат в път за теч.
Именно тук трябва да разграничим две различни задачи:
фиксиране на резбата и уплътняване на резбата.
При болт, който се саморазвива, основният проблем е запазването на резбовото съединение срещу нежелано разхлабване.
При фитинг или друго резбово съединение, от което излиза масло, основната задача е да се прекъсне пътят на течността през резбата.
Как работи анаеробният уплътнител за резби?
Анаеробният продукт се нанася върху резбовите повърхности преди сглобяването.
След сглобяване продуктът остава в пространството между металните повърхности и при подходящи условия се втвърдява.
Така свободните пространства в зоната на резбата се запълват и се създава уплътнение.
Технологията е подходяща за множество метални резбови съединения в индустриално оборудване.
Повече за принципа на действие и различните приложения можете да прочетете в пълното ръководство за анаеробните лепила BEST-MK.
Къде се среща този проблем?
Течове през резбови съединения могат да се появят при:
- хидравлични системи;
- помпи;
- компресори;
- редуктори;
- машинни възли;
- маслени системи;
- производствено оборудване;
- сервизирани и ремонтирани машини;
- тръбни и фитингови връзки.
Особено внимание изискват системите, при които има комбинация от налягане, вибрации и температурни промени.
Какво трябва да проверим преди избора на уплътнител?
Изборът не трябва да започва само от въпроса „Какъв продукт имаме?“.
Необходимо е първо да се определят реалните условия на работа.
1. Какъв е типът и размерът на резбата?
Това е една от първите характеристики, които трябва да бъдат установени.
Не всички резбови съединения работят по един и същ начин и не всички се уплътняват по еднакъв принцип.
2. Какъв е материалът?
Трябва да се знае от какви материали са изработени свързваните компоненти.
Материалът и състоянието на повърхността могат да влияят върху втвърдяването на анаеробния продукт.
3. Каква течност преминава през системата?
В конкретния случай разглеждаме масло, но при реална машина трябва да се знае точната работна среда.
Необходимо е да се провери съвместимостта на избрания продукт с нея.
4. Какво е работното налягане?
Условията на работа трябва да бъдат отчетени още при избора на технология и конкретен продукт.
При хидравлични и други системи под налягане не трябва да се избира уплътнител само според размера на резбата.
5. Каква е работната температура?
Трябва да се отчетат както нормалната работна температура, така и възможните температурни пикове.
6. Ще трябва ли съединението да се демонтира?
Сервизните изисквания също трябва да бъдат известни предварително.
Машина, която периодично се разглобява за обслужване, може да изисква различен подход от постоянно сглобено съединение.
BEST-MK решения за уплътняване на резбови съединения
Серията BEST-MK включва специализирани анаеробни продукти за уплътняване на метални резбови и тръбни съединения.
Конкретният продукт трябва да бъде избран според приложението, резбата, работната среда, температурата и изискванията за последващ демонтаж.
BEST-MK 2235
BEST-MK 2235 е еднокомпонентен анаеробен продукт със средна якост и висок вискозитет, предназначен за уплътняване на резбови съединения и тръбни фитинги.
Това го прави едно от решенията, които могат да бъдат разгледани при метални резбови връзки, когато основната задача е надеждното уплътняване.
BEST-MK 2238
BEST-MK 2238 е анаеробен продукт със средна якост за уплътняване и фиксиране на тръбни резби.
Изборът му трябва да бъде съобразен с конкретната резба и условията на работа.
BEST-MK 2241
BEST-MK 2241 е специализиран еднокомпонентен анаеробен уплътнител за метални резбови съединения, разработен на база PTFE и диметакрилатен естер.
Продуктът е специално ориентиран към приложения, при които основната задача е уплътняване на метални резби.
BEST-MK 2535
При приложения с по-високи температурни изисквания може да бъде разгледан BEST-MK 2535.
Това е високоякостен анаеробен уплътнител за тръбни и резбови съединения, разработен за приложения при високи температури.
Тъй като продуктът е високоякостен, необходимостта от бъдещ демонтаж трябва да бъде отчетена още при избора.
Кой продукт да изберем?
Не е правилно един и същ уплътнител автоматично да се използва за всяка резбова връзка.
Преди избора трябва да се знаят поне:
- типът и размерът на резбата;
- материалът на компонентите;
- работната течност;
- работното налягане;
- работната температура;
- необходимостта от бъдещ демонтаж.
За по-широк преглед на технологията и останалите решения вижте Пълно ръководство за анаеробните лепила BEST-MK.
Подготовката на резбата е критична
Една от честите причини за проблеми при анаеробните продукти е неподходящата подготовка на повърхностите.
Преди нанасяне резбата трябва да бъде проверена и почистена от:
- масло;
- грес;
- прах;
- метални частици;
- остатъци от стар уплътнител;
- други технологични замърсявания.
За почистване и обезмасляване може да се използва BEST-Clean 2000.
При определени материали и условия може да бъде необходимо използването на BEST-Aktiv A за ускоряване на втвърдяването на анаеробните продукти BEST-MK.
Може ли анаеробен уплътнител да се нанесе върху теча отвън?
При стандартното приложение продуктът трябва да попадне между резбовите повърхности, където след сглобяването да се втвърди.
Затова нанасянето на продукт само върху външната страна на вече сглобено и течащо съединение не трябва да се приема автоматично като правилен ремонт.
Обичайният подход е:
демонтаж → проверка → почистване → подготовка → нанасяне → сглобяване → втвърдяване според техническите указания.
Така се работи върху причината за теча, вместо само да се покрива видимото място отвън.
Количеството уплътнител също има значение
Продуктът трябва да бъде нанесен така, че след сглобяването да достигне необходимата работна зона на резбата.
Недостатъчното количество може да остави неуплътнени участъци.
Прекомерното количество обаче не може да компенсира:
- повредена резба;
- неправилно сглобяване;
- неподходящ продукт;
- конструктивен дефект.
Винаги трябва да се спазват техническите указания за конкретния продукт.
Теч от резба и саморазвиване на резба са различни проблеми
Двата проблема могат да изглеждат сходни, но диагностиката започва от различно място.
Ако:
болтът се разхлабва или развива → вижте Резбата се развива – причини и решения.
Ако:
маслото преминава през резбовото съединение → трябва да се анализира уплътняването.
В някои приложения анаеробният продукт може да изпълнява повече от една функция, но конкретното решение трябва да бъде избрано според основния технически проблем.
Кога анаеробното уплътняване не е достатъчно?
Уплътнителят не може да поправи всеки механичен дефект.
Ако при проверката бъдат установени:
- сериозно повредена резба;
- пукнатина в корпуса;
- деформиран фитинг;
- неправилно изработена резба;
- несъвместими компоненти;
- друг конструктивен проблем;
първо трябва да бъде отстранена механичната причина.
Смяната на уплътнителя няма да реши проблем, който всъщност е причинен от повреден компонент.
Резбовото съединение пропуска масло – как да стигнем до правилното решение?
Практичната последователност е:
Откъде идва течът → състояние на резбата → тип и размер → материал → работна течност → налягане → температура → необходимост от демонтаж → подготовка → технология → конкретен продукт.
Тази последователност е по-надеждна от избора на уплътнител само по име, цвят или навик.
При индустриалното уплътняване правилното решение започва с диагностика на приложението.
Ако имате теч от резбово съединение и не сте сигурни кой продукт е подходящ, изпратете информация за резбата, материала, работната течност, налягането и температурата.
Още проблеми и решения
Имате различен проблем при фиксиране, уплътняване или индустриално залепване? Вижте Проблеми и решения при индустриалното залепване – технически ръководства за диагностика, избор на технология и подходящо решение според конкретното приложение.