Течът от фланцово съединение е често срещан проблем при помпи, редуктори, компресори, хидравлично оборудване, двигатели, корпуси и различни машинни възли.
Понякога проблемът започва само като леко омасляване по ръба на фланеца. В други случаи се появяват капки, загуба на масло или друга работна течност и необходимост от периодично дозатягане на крепежните елементи.
Смяната на уплътнението невинаги решава проблема.
Преди да бъде избрана технология за уплътняване, трябва да се установи: „Откъде точно идва течът и защо фланецът пропуска?“
Защо фланцовото съединение започва да пропуска?
Причините могат да бъдат различни:
- неравности по контактните повърхности;
- драскотини или механични повреди;
- замърсяване с масло, грес или остатъци от старо уплътнение;
- неправилно сглобяване;
- недостатъчно или неравномерно затягане;
- деформация на фланеца;
- вибрации;
- температурни промени;
- неподходящ уплътнител;
- неправилно нанесен уплътнител;
- движение между двете повърхности;
- конструктивен или механичен проблем.
Затова видимият теч е симптом, а не непременно самата причина.
Първо установете откъде идва течът
Маслото или друга работна течност може да се разпространи по корпуса и да създаде впечатление, че излиза от фланеца.
Преди разглобяване е добре зоната да бъде почистена и да се установи действителното място на теча.
Проверете:
- линията между двата фланеца;
- болтовите отвори;
- резбовите съединения в близост;
- капаци и корпуси;
- тръбни връзки;
- уплътнения;
- наличие на пукнатини или механични повреди.
Ако течът всъщност идва от резбово съединение, вижте Резбовото съединение пропуска масло – причини и решения.
Какво се случва между две метални фланцови повърхности?
Дори добре обработените метални повърхности не са абсолютно гладки.
На микроскопично ниво съществуват неравности, следи от механична обработка и различни повърхностни отклонения.
Когато две такива повърхности бъдат сглобени, между тях могат да останат микроскопични пространства.
При наличие на масло или друга работна течност тези пространства могат да се превърнат в път за теч.
Задачата на подходящото повърхностно уплътняване е да запълни пространството между съединените повърхности и да прекъсне пътя на течността.
Защо само затягането на болтовете невинаги решава проблема?
При появата на теч често първата реакция е болтовете на фланеца да бъдат дозатегнати.
Това може временно да промени поведението на съединението, но не отстранява непременно причината.
Прекомерното или неравномерното затягане може да доведе до:
- деформация на фланеца;
- неравномерно притискане;
- претоварване на болтовете;
- повреждане на резбите;
- допълнителни проблеми при последващ демонтаж.
Ако контактните повърхности са повредени или уплътнението е неподходящо, увеличаването на силата на затягане не е универсално решение.
Как работи анаеробното повърхностно уплътняване?
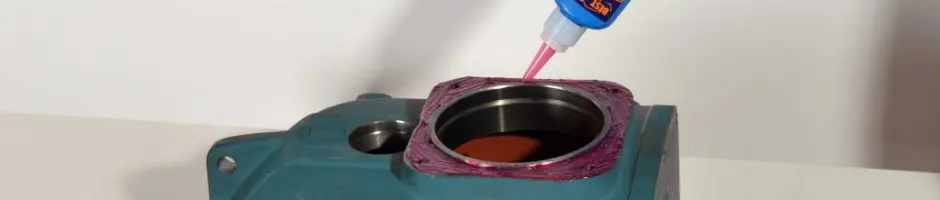
Анаеробният уплътнител се нанася върху една от подготвените метални повърхности преди сглобяване.
След съединяването продуктът остава между металните повърхности, където достъпът на кислород е ограничен.
При подходящи условия той се втвърдява и запълва пространството между фланците.
Тази технология позволява образуването на уплътняващ слой непосредствено между съединените метални детайли.
Повече за принципа на действие можете да прочетете в Пълното ръководство за анаеробните лепила BEST-MK.
Къде се използва повърхностното уплътняване?
Подобни приложения се срещат при:
- корпуси на редуктори;
- помпи;
- компресори;
- хидравлични компоненти;
- двигатели;
- трансмисионни възли;
- капаци;
- машинни корпуси;
- различни метални фланцови съединения;
- производствено и сервизно оборудване.
Особено важно е да бъдат отчетени конструкцията на фланеца, материалът, състоянието на повърхностите, работната среда и температурата.
Какво трябва да проверим преди избора на уплътнител?
1. От какъв материал са фланците?
Трябва да се установят материалите на двете контактни повърхности.
Това има значение както за избора на технология, така и за втвърдяването на анаеробния продукт.
2. Какво е състоянието на повърхностите?
Проверете за:
- драскотини;
- корозия;
- остатъци от старо уплътнение;
- деформация;
- механични повреди;
- замърсяване.
Уплътнителят не трябва да се използва като заместител на необходим механичен ремонт.
3. Каква е хлабината между повърхностите?
Това е особено важен параметър.
Различните продукти имат различна способност за запълване на хлабини.
Затова продуктът трябва да бъде избран според реалната геометрия на сглобката, а не само защото е обозначен като „уплътнител“.
4. Каква е работната среда?
Трябва да се знае каква течност или среда се намира в съответния възел и да се провери съвместимостта с избрания продукт.
5. Каква е температурата?
Необходимо е да бъдат отчетени нормалната работна температура и възможните температурни пикове.
6. Ще се разглобява ли съединението?
При оборудване, което периодично се обслужва, бъдещият демонтаж трябва да бъде отчетен още при избора на уплътнител.
BEST-MK решения за повърхностно уплътняване
Серията BEST-MK включва специализирани анаеробни продукти за повърхностно уплътняване на метални фланци и корпусни съединения.
Сред решенията са BEST-MK 3147, BEST-MK 3247 и BEST-MK 3248.
BEST-MK 3147
BEST-MK 3147 е анаеробен продукт за повърхностно уплътняване на метални фланцови съединения.
Той може да бъде разгледан при приложения, при които се търси уплътняване между плътно съединени метални повърхности.
BEST-MK 3247
BEST-MK 3247 е решение от серията BEST-MK за повърхностно уплътняване.
Конкретният избор между продуктите трябва да бъде направен според хлабината, материалите, температурата и условията на работа.
BEST-MK 3248
BEST-MK 3248 допълва групата BEST-MK за повърхностно уплътняване и позволява избор според конкретните изисквания на сглобката.
Не трябва автоматично да се избира един и същ продукт за всеки фланец – реалната конструкция и условията на работа определят правилното решение.
Подготовката на фланеца е критична
Преди нанасяне на нов уплътнител старият материал трябва да бъде отстранен, а контактните повърхности да бъдат внимателно проверени.
Те трябва да бъдат:
- чисти;
- сухи;
- обезмаслени;
- без остатъци от стар уплътнител;
- без свободни частици и технологични замърсявания.
За почистване и обезмасляване може да бъде използван BEST-Clean 2000.
При определени материали или когато условията изискват ускоряване на втвърдяването, може да бъде използван BEST-Aktiv A.
Повече уплътнител не означава по-добро уплътняване
Прекомерното количество продукт не компенсира:
- деформиран фланец;
- прекалено голяма хлабина;
- дълбоки механични повреди;
- неправилно затягане;
- неподходящ продукт.
Уплътнителят трябва да бъде нанесен според техническите указания за конкретното приложение и BEST-MK продукт.
Защо уплътнителят около фланеца може да остане течен?
При анаеробните продукти това може да бъде напълно нормално.
Материалът, който остава извън сглобката, продължава да бъде изложен на въздух.
Продуктът между металните повърхности обаче се намира в различни условия – достъпът на кислород е ограничен и там протича процесът на втвърдяване.
Затова не трябва да се прави заключение за състоянието на уплътнението единствено по излишния материал около фланеца.
Ако имате подобен проблем, вижте и Анаеробното лепило не се втвърдява – 6 основни причини.
Кога анаеробният уплътнител не е достатъчен?
Ако при разглобяване бъдат установени:
- силно деформиран фланец;
- дълбоки драскотини;
- пукнатина;
- сериозна корозия;
- прекомерна хлабина;
- механично повредени контактни повърхности;
- конструктивен проблем;
първо трябва да се прецени необходимостта от механичен ремонт.
По-силен или по-голям слой уплътнител не трябва да се използва за прикриване на механичен дефект.
Фланецът пропуска – как да стигнем до правилното решение?
Практичната последователност е:
Място на теча → състояние на фланеца → материал → хлабина → работна среда → температура → необходимост от демонтаж → подготовка → технология → конкретен продукт.
Така проблемът се решава според реалната причина, вместо просто да бъде нанесен нов уплътнител върху старата сглобка.
Ако имате теч от фланцово съединение, изпратете информация за приложението, материалите, приблизителната хлабина, работната среда и температурата.
Още проблеми и решения
Имате различен проблем при фиксиране, уплътняване или индустриално залепване? Вижте Проблеми и решения при индустриалното залепване – технически ръководства за диагностика, избор на технология и подходящо решение според конкретното приложение.